









(1) Toitelüliti: SISSE (avatud)/VÄLJAS (sulgemine)
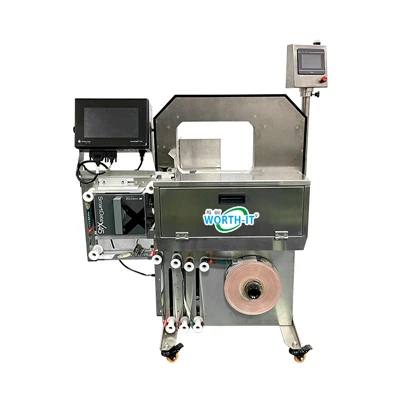
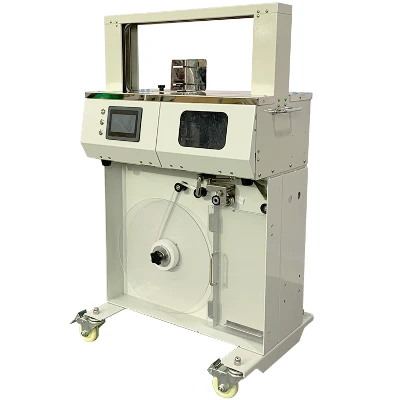
(2) Tööekraan: kui toide on sisse lülitatud, on ekraan sisse lülitatud ja sõnad"Automatic Thin Belt Tie Machine" kuvatakse. Pärast kerimisklahvi Ý vajutamist saate siseneda kataloogi liidesesse; parameetrite seadistamise liides; käsitsi käitamise liides; Automaatjuhtimisliidese kataloogi liidese kasutamine: klahv SET on keritav valikuklahv. Iga kord, kui seda vajutatakse, hüppab kursor sihtmärgist alla.
②Käsijuhtimisliides: Käsijuhtimisliideses on F1-F6 funktsiooniklahvid; SET on funktsiooni kerimise valikuklahv; Sisestusklahv on kinnitusklahv. Kui töörežiim on valitud ja kinnitatud, siis töörežiim lukustatakse, näiteks välisseadme käitamisklahvi kasutamisel. Selle kasutatav töörežiim on sama mis automaatsel rihmamasinal käsitsijuhtimisliideses valitud töörežiimis. Tuleb märkida, et võtme funktsioon kehtib alles pärast selle määratlemist selles liideses, vastasel juhul on see kehtetu.
1). Lindi etteandmine: Vajutage klahvi F1 lindi mootori söötmiseks ja pöörake vastupäeva, et automaatse sidumismasina lindi ette anda, kuni lindi tuvastamise lüliti saadab signaali. Klahvi F1 vajutamine pärast lindituvastuslüliti sisselülitamist on kehtetu. Lindi söötmisaeg on reguleeritav. Kui avastatakse, et pärast F1 klahvi ühekordset vajutamist ei ole rihmateip oma kohale toimetatud, saab lindi etteandeaega reguleerida pikemaks, vastasel juhul lühemaks, üldiselt 0,8-0,9S. lülitit, ärge laske sellele avaldada liigset löögijõudu ega peatu automaatselt, kui see on kontrolli alt väljas.
2). Ühenduse katkestamise peatamine: pärast nukkmootori käivitamiseks klahvi F2 vajutamist käivitage esmakordseks vajutamiseks sõidulüliti LS4 ja see tööasend on nukkmootori esimene seiskamine pärast eemaldamist.
3). Lähtestamine: ühendamise lõpuleviimiseks vajutage nukkvõlli ühekordseks ümberpööramiseks klahvi F3. Kui paberlint on blokeeritud või toiteallikas on blokeeritud, vajutage selle lähtestamiseks seda klahvi ja peamise juhtnuki mootor jääb algsesse asendisse.
4). Peatamine pärast sidumist: Nukkmootori käivitamiseks vajutage klahvi F5, teistkordseks vajutamiseks käivitage käigulüliti LS4 ja see tööasend on nukkmootori teine seiskamine pärast komplekteerimise lõpetamist.
5). Käsipaus: Käsipaus: käsitsi sidumisprogrammi käivitamiseks vajutage klahvi F6. Pärast pressi pakkimist ei naase keskmine sahtel kohe, vaid jääb evakuatsioonikohta seni, kuni määratud ooteaeg saab läbi. Tahvel naaseb ja pärast tsükli lõppemist tuleb klahvi F6 uuesti vajutada, enne kui saab käivitada järgmise käsitsi ajutise peatamise rihmade kinnitamise protseduuride komplekti.
6). Manuaalne rutiin (nimetatakse käsitsi): pärast klahvi F4 vajutamist käivitub üksikute sidumisprotseduuride komplekt. Kui tsükkel on lõppenud, tuleb pärast klahvi F4 uuesti vajutamist sooritada järgmine käsitsi rutiinsete sidumisprotseduuride komplekt.
③ Automaatse rihmamasina automaatse tööliidese töö:
Klahvide määratlused, nagu lindi söötmine, lindi väljalülitamise peatamine, lähtestamine ja seiskamine pärast sidumist, on samad, mis käsitsi juhtimisel.
1) Isepeatus: automaatse sidumisprogrammi käivitamiseks vajutage klahvi F6 (märkus: objekti tuvastamise lüliti on sisse lülitatud), pärast sidumise lõpetamist ei naase keskmine sahtel kohe, vaid jääb evakuatsioonikohta kuni komplekteeritud objekt lahkub ja keskmine sahtel Tahvel naaseb ja pärast tsükli lõppemist asetatakse uus objekt ning automaatselt saab käivitada järgmise komplekti automaatseid rihmade katkestamise protseduure.
2) Iseseisev: (viidatud kui automaatne): pärast klahvi F4 vajutamist käivitub automaatne tavaline rihmade programm (märkus: objekti tuvastamise lüliti on sisse lülitatud), pärast ühe tsükli lõppemist rihmaga seotud esemed lahkuvad. , ja pärast uue objekti sisenemist automaatselt järgmine komplekt Regulaarsed sidumisprotseduurid viiakse läbi automaatselt.
④Parameetrite seadistamise liides:
Parameetrite seadistusliideses on klahv « suure numbri valimiseks, klahv » madala numbri valimiseks, klahv ︾ on digitaalseks vähendamiseks, klahv ︽ on digitaalseks inkrementaalseks valikuks, klahv SET on parameetri jaoks kerimisvalikut ja sisestusklahv on kinnitusklahv .
1) Eelsoojendusaja parameetrite seadistamise põhimõte: kui masin on just sisse lülitatud, kulub triikimispea kinnituse tõttu temperatuuri tõus teatud aja jooksul. Kui toatemperatuur on 20-30 °C, on eelseadistatud ajaks tavaliselt seatud 5S. Näiteks mägipiirkondades või kõrge kuumusega piirkondades saab soojenemisaega vastavalt suurendada või vähendada.
2) Kuumutusaja parameetri seadistuspõhimõte: see parameeter viitab sisselülitusajale, mis on vajalik triikimispea ühendamiseks, kui rihmamasin töötab. lint), peab selle liimimistemperatuur olema umbes 230 °C; madala temperatuuriga kleeplint (edaspidi madala temperatuuriga teip), peab selle liimimistemperatuur olema ainult umbes 120 °C. Arvestades välistemperatuuri erinevusi ja rihmade kleepuvusomadusi, soovitame kõrge temperatuuriga lintide puhul tavaliselt kasutatavateks kütteparameetriteks seada 0,4–0,6 S ja madala temperatuuriga lintide kütteparameetriteks 0,2–0,3 S.
3) Hoidmisaja parameetri seadistuspõhimõte: see parameeter viitab sisselülitusajale, mis on vajalik triikimispea ühendamiseks, kui rihmamasin töötab. Põhjust kirjeldatakse kütteparameetri seadmise põhimõttes. Soovitame kõrge temperatuuriga tsoonis tavaliselt kasutatavate soojussäilitusparameetrite seadistusajaks olla 1,5-2,5 S ja madala temperatuuri tsoonis soojussäilitamise parameetrite seadistusajaks 1,0-1,5 S.
4) Rihma etteandeaja parameetrite seadistamise põhimõte: selle rihmamasina teoreetiline rihma söötmisaeg on umbes 0,62 S, kuna erinevast materjalist rihmade ja juhtrihmade hõõrdetakistus, samuti söötmisrattaga libisemiskoefitsient, õhutakistus, ümbritseva õhu temperatuur jne. Seetõttu tekitab see teatud raskusi etteandelindi ajaparameetrite määramisel. Katsete kaudu on soovitatav määrata lindi söötmisaja parameetriks umbes 0,9 S. Kasutajad saavad lindi söötmisaja parameetri mõistlikult määrata vastavalt erinevatele rihmatingimustele.
5) Pingutusaja parameetrite seadistamise põhimõte: Pingutusaja parameeter viitab rihma pingutamisajale. Suurima eseme pakkimisel on rihmamasina teoreetiline sidumisaeg umbes 0,1S; väikseima eseme pakkimisel rihmad Masina teoreetiline pingutusaeg on umbes 0,58S; tavaliselt saab keskmise suurusega esemete pakkimisel seada vahemikku 0,3–0,4 S.
6) Ooteaja parameetrite seadmise põhimõte: Ooteaeg viitab ooteajale, mille jooksul keskmine sahtel jääb pärast objektide komplekteerimist ja evakueerimist. Seda kasutatakse peamiselt seiskamisrežiimis pärast käsitsi sidumist. Parameetri seadistamise põhimõte põhineb suurusel, toimimisel ja selle määrab personali vilumus, üldiselt sobib 0,5-1,5S.
(3) Välisrihma etteande nupp: kui rihm on sisse lülitatud, lülitub rihm kontrollolekusse. Kui rihm on söödetud ja paigas, põleb märgutuli. See on samaväärne rihma söötmise nupuga F1 tööekraani funktsionaalses tööliideses, peamiselt mugavaks kasutamiseks. Ja perifeerne.
(4) Välisseadmete lähtestamise nupp: komplekteerimise lõpetamiseks saab nukkvõlli üks kord ümber pöörata. Kui rihm on blokeeritud või toiteallikas on blokeeritud, kasutage seda nuppu selle lähtestamiseks. See juhib peamiselt nukkmootorit. See on ühendatud tööekraaniga - funktsionaalne tööliides See on samaväärne keskel asuva klahvi F3 lähtestamisega, peamiselt töö ja välisseadmete mugavuse huvides.
(5) Välisseadme käivitusnupp: kui rihma etteande indikaatortuli põleb, käivitub komplekteerimine ja see on samaväärne käsitsi, automaatse, käsitsi peatamise ja iseseiskamise nuppudega tööekraanil – funktsioonide tööliides. Erilist tähelepanu tuleks pöörata sellele, millise töörežiimi operaator valib, kui seda klahvi vajutatakse, käivitab see valitud töörežiimi, peamiselt töö ja välisseadmete mugavuse huvides.
(6) Ohutuslüliti: kui esiuks (paremal) on avatud, lülitab see lüliti rikke vältimiseks toite välja.
(7) Objekti identifitseerimise lüliti: kui komplekteeritav objekt asetatakse lauale, lülitub see lüliti sisse ja komplekteerimistöö algab, kuid see peab olema sisse lülitatud pärast automaatse ja automaatse töörežiimi kuvamist töökuval. -funktsionaalne tööliides. sisse lööma.
(8) Toitepistik: sisestage pistik pärast pinge kinnitamist
(9) Jalglüliti: lisaks masina käivitusnupule saab käivitamiseks kasutada ka jalglülitit, neil on sama funktsioon
(10) Lipsulõikur: Cinch-lõikamiseks
(11) Sidumisjõu reguleerimise kruvi: olenevalt köite tüübist saab sidumisjõudu reguleerida. Selle kruvi reguleerimisega on võimalik saavutada kolm erinevat pingutusjõudu: madal, keskmine ja kõrge.
(12) Lindi sisselaskeava: siit saab nööri juhtida pingutusnööri konveierisse
(13) Rihma kinnitus: koht, kus rihm on paigaldatud
(14) Juhuslikult paigutatud tugiplaat: see võib asetada komplekteeritavad objektid õigesse komplekteerimisvahemikku